河源五金衝壓件的生產過程中需要適當降低衝壓力度,斜刃衝壓不妨是一個不錯的選擇,此方法又分為內斜和外斜兩種,具體看刃口傾斜的方向,凹、凸模兩邊都可以做。
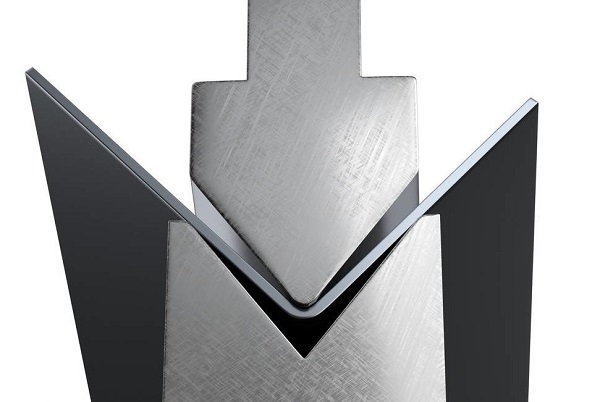
如下圖所示,a、c、d為刃口向內斜,b、e為刃口向外斜,f為切口狀態。在日常生產中多采用刃口外斜的形式,可在衝壓進程中有效降低衝壓力度。
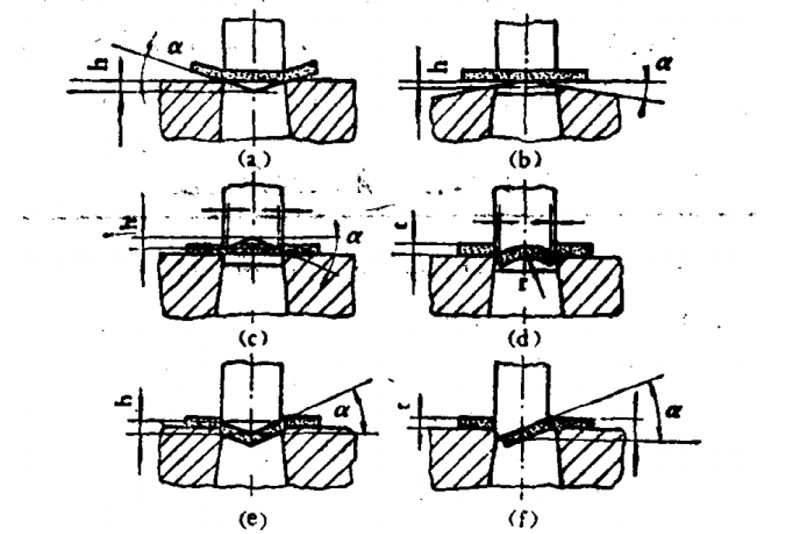
選擇斜刃衝壓的形式來生產河源五金衝壓件有以下幾點注意事項。
1. 採用斜刃對稱佈置的形式來降低斜刃帶來的側向壓力,避免衝壓過程中凹凸模承受較大的側向壓力,從而出現單邊毛刺、凸模折斷、模具肯傷的情況。
2. 在衝孔的時候,將凹模製作成平刃,凸模製作成斜刃;在落料時,將凹模製作成斜刃,凸模製作成平刃。
3. 為了避免凹凸模斜刃尖部的脊線在工作中因刃口強度差造成磨損,在設計中常在最高尖刃處使用一段平刃來代替斜刃。
4. 在衝壓厚板時可通過增加衝壓行程的方式來降低衝壓力度,衝裁中的抗力總和應小於衝床公稱壓力,將斜刃的角度做小一點。
斜刃的傾斜角度及斜角高度如下圖:
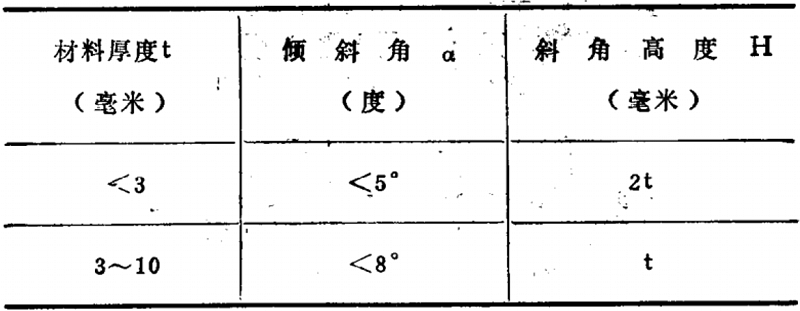
在河源五金衝壓件的衝壓中,材料緊貼凸模斜刃,可在刃口的一段帶弧形,衝壓件的另一端也略帶弧形,也可作為卷邊工序的預彎加工,當凸模斜刃口的全弧形中,使落料彎曲同時進行。
誠瑞豐衝壓廠持續供應優質折彎件、拉伸件、衝壓件等,歡迎聯繫合作。

 官方微信