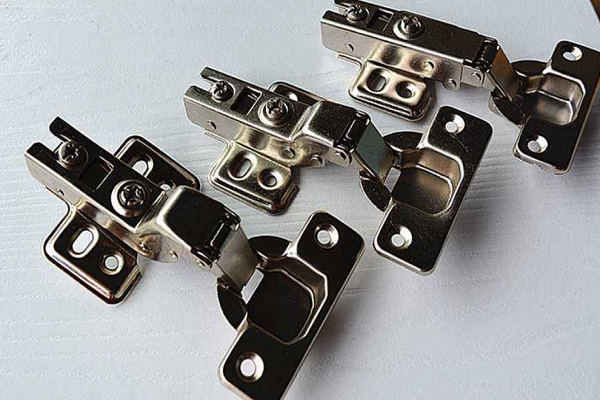
衝壓翻孔是衝壓件生產中的一大問題,[精密五金衝壓加工廠]為此收集整理了相關問題,並給出解決方法,希望對你有幫助。
1. 五金衝壓件孔口開裂。
這種現象主要產生在斷面處,受力點比較集中,容易產生毛刺,還會受到板材材質的影響。因此,建議使用伸展性能較好且厚度較薄的材料,設計時盡量加大孔徑,有助於緩解翻孔開裂現象。設計凸模時採用球面弧度,增加接觸面積,調換預孔和翻孔的方向,轉換毛刺可能出現的位置,減少開裂。
2. 衝壓件孔口收縮。
孔口不標準會使壓鉚困難,分析原因你會發現凹凸模的間隙是問題的源頭,從而使材料反彈,標準的做法是調整模具間隙至略小於材料厚度,保證衝壓時的垂直角度。
3. 五金衝壓件翻孔高度不足。
孔位高度不足很容易造成偷工減料的現象,縮短了螺釘的鉚接深度,影響鏈接性能,為此,長期合作的精密五金衝壓加工廠都會及時發現問題,及時加高翻孔高度,或者打薄孔壁厚度來增加孔位高度。
4. 衝壓件翻孔半徑不匹配。
孔位根部半徑過大,會影響安裝時與螺釘的組合狀態,引起組裝後的成品鬆動現象,可靠性測試是通過不了的。分析原因,凹模入口圓角和材料的厚度是主要原因,厚度越大半徑越大,凹模圓角越大半徑也越大。所以選擇爆料,減小圓角入口就能將問題解決,或者當材料較厚時在招募出設計整形台肩,對半徑進行改造。
5. 五金衝壓凹模結構不匹配。
由於模具結構錯位,材料受損,很容易產生材料拉斷後跳廢料到凹槽上,引發衝切廢料的現象。負面影響是,會在產品表面產生凹凸,造成次品,售後處理難度大,消耗人力物力等。
以上就是衝壓件翻孔的問題和解決方法了,精密五金衝壓加工廠注重高品質生產,好質量才能獲得好口碑,從業五金業務,歡迎聯繫誠瑞豐。

 官方微信